소식

볼트 제조 공정

2026-06-16

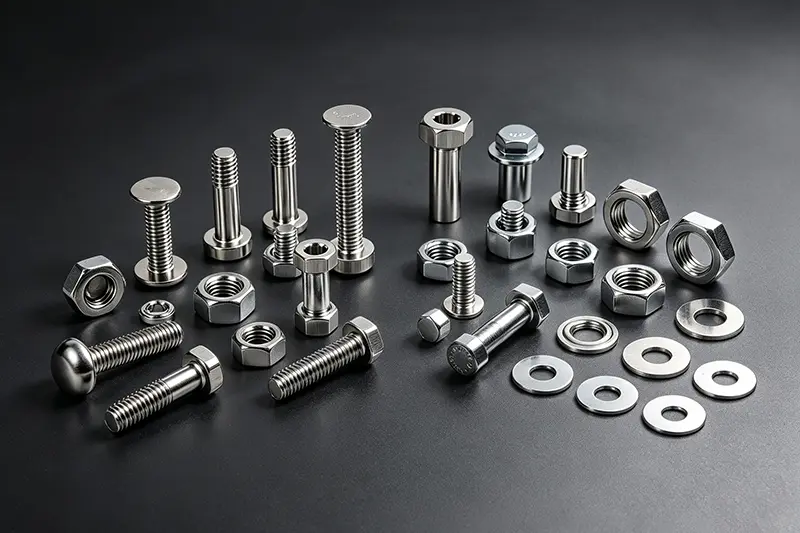
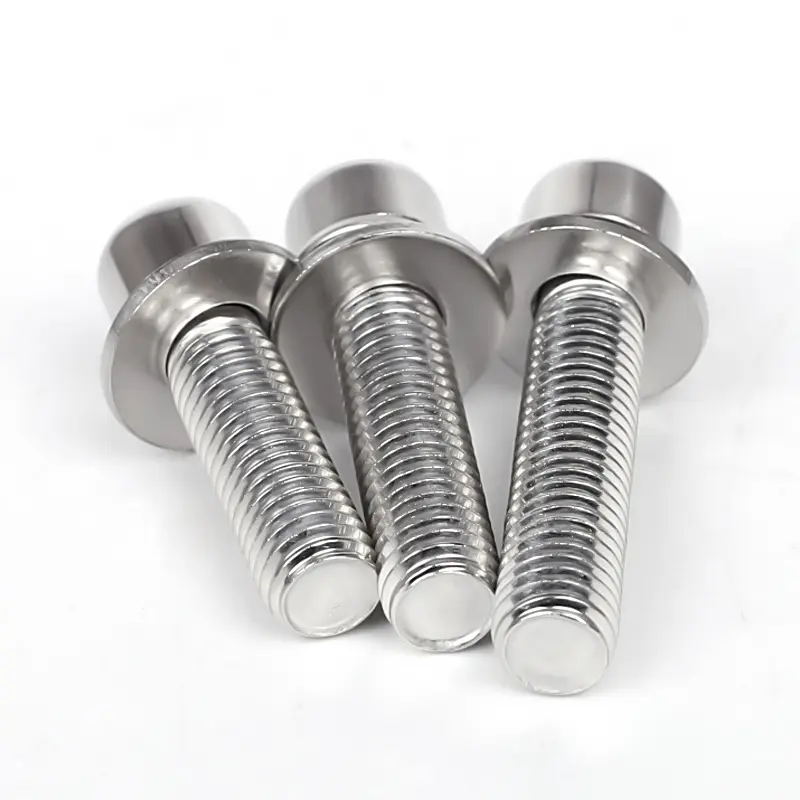
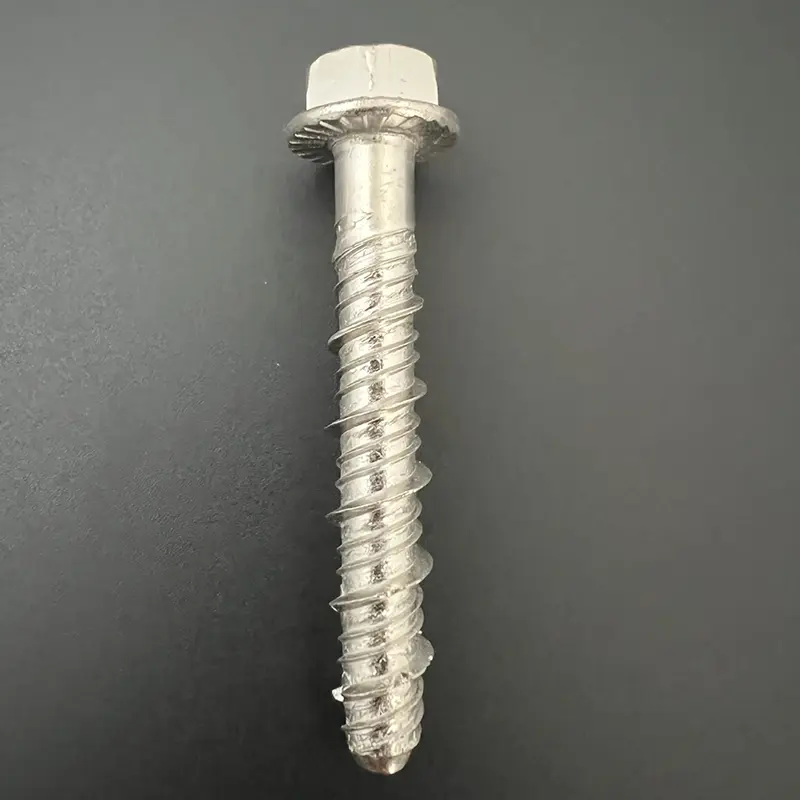
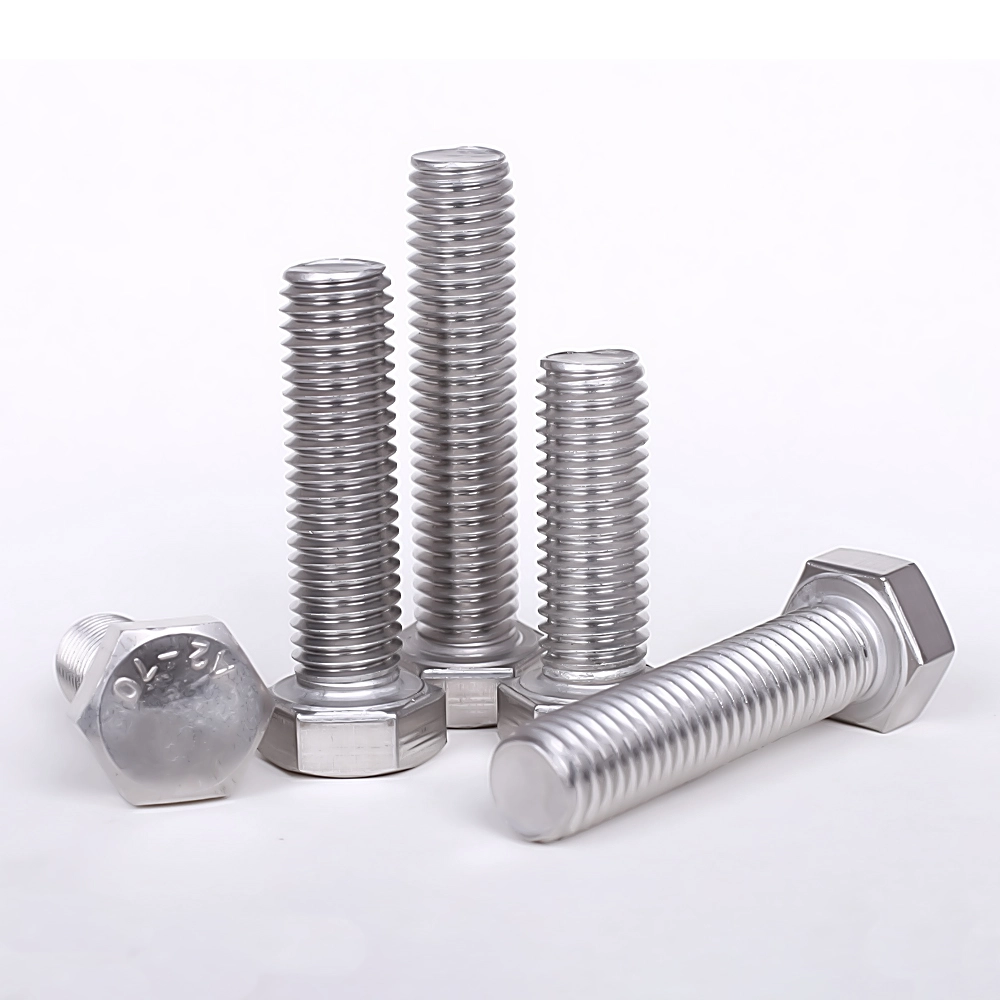
볼트일반 탄소강 볼트, 고강도 볼트(등급 8.8, 10.9, 12.9) 및 스테인리스강 볼트로 분류됩니다. 기본 제조 공정은 대체로 유사하지만 고강도 볼트에는 추가 열처리 단계가 필요한 반면, 스테인리스강 볼트는 산세 및 부동태화 과정을 거칩니다. 

I. 입고 원자재 검사

원료: 선재(코일강); 재료 등급에는 Q235, 45#, 40Cr, 35CrMo 및 304/316 스테인리스강이 포함됩니다.

육안 검사: 균열, 녹, 표면 박리 여부를 확인합니다.

물리화학적 테스트: 재료 스펙트럼 분석, 인장 강도 및 경도.

치수 확인: 와이어 직경이 볼트 블랭크 사양을 충족하는지 확인합니다.


II. 와이어 드로잉(콜드 드로잉)

초기 선재 직경이 너무 크므로 표준 소재 직경까지 축소해야 합니다.

산세척(Pickling) : 표면의 스케일과 녹을 제거하기 위해 염산에 담그는 것.

중화, 물 헹굼 및 인산염 처리: 표면에 윤활성 인산염 피막이 형성됩니다.

비누화: 냉간압조 다이의 마모를 줄이기 위해 윤활 분말을 적용합니다.

냉간 인발: 와이어 직경을 목표 가공 크기로 줄이기 위해 여러 번의 인발 과정을 거칩니다.

코일링(Coiling): 와이어를 코일로 감아 냉간압조 준비를 합니다.


III. 냉간압조(핵심공정: 볼트헤드와 생크 블랭크를 한번에 성형)

다중 스테이션 냉간 압도 기계를 사용합니다. 성형은 실온(가열 없음)에서 압출을 통해 발생합니다.

공급 및 절단: 와이어 스톡을 필요한 전체 볼트 길이로 절단합니다.

첫 번째 펀치(사전 머리글): 머리 모양을 형성하기 위한 초기 압출입니다.

두 번째 펀치(마무리 제목): 육각 머리, 둥근 머리 또는 팬 머리를 형성합니다. 동시에 생크 직경을 줄이고 모따기를 형성합니다.

배출: 매끄러운 생크 볼트 블랭크(나사산 없음)를 생성합니다.

결함 제어: 헤드 균열, 중심에서 벗어난 헤드, 일관되지 않은 생크 길이 및 버를 검사합니다.


IV. 실롤링(실가공)

나사 전조(고정밀, 고강도 볼트용)와 플랫 다이 나사 전조(표준 볼트용)로 구별됩니다.

블랭크 로딩, 포지셔닝 및 클램핑.

두 개의 스레드 롤링 다이가 서로 회전하여 표준 외부 스레드를 생크 위로 밀어냅니다.

나사 게이지 검사(Go/No-Go): 나사 맞춤 정확도를 보장합니다.

디버링: 스레드 가장자리에서 버를 제거합니다.


V. 열처리(고강도에만 필요)볼트, 등급 4.8 이상; 표준 등급 4.8 볼트의 경우 옵션)

목적: 강도, 경도 및 인성을 향상하여... 8.8/10.9/12.9 강도 등급을 달성합니다.

1. 담금질

메시 벨트 용광로에서 800~900°C로 가열한 후 급속 오일 냉각을 통해 경도를 높입니다.

2. 템퍼링

내부 담금질 응력을 완화하고 취성 파괴를 방지하기 위해 중간 온도에서 재가열 및 유지됩니다.

3. 냉각 및 배출

열처리 후 경도 및 미세조직 검사; 부적합 부품은 재작업됩니다.


6. 표면 처리(부식/녹 방지, 요구 사항에 따라 공정 선택)

1. 전기아연도금(표준볼트)

탈지 → 산세 → 활성화 → 아연 도금 → 부동태화(청백색, 무지개빛, 검정색) → 밀봉

장점: 저렴한 비용; 단점: 고온에서 수소 취성에 취약합니다. 고강도 10.9/12.9 볼트에는 전기 아연 도금이 금지됩니다.

2. 용융아연도금(전력산업 및 고강도 옥외용 볼트)

산세 및 플럭싱 → 고온 아연 침지; 두꺼운 코팅, 우수한 내식성; 스레드에는 사후 처리 청소가 필요합니다.

3. Dacromet / Geomet (고강도 볼트용)

수소 취성이 없음; 아연 도금에 비해 방청성이 우수합니다. 염수 분무 방지; 신에너지 및 자동차 고강도 부품을 위한 주류 선택입니다.

4. 흑화/블루잉(저가 실내볼트)

알칼리 산화; 단기적인 녹 방지만 가능합니다. 코팅층 없음.

5. 스테인레스 스틸 특정: 산세 및 패시베이션

가공 스케일/산화물을 제거합니다. 스테인레스 스틸의 녹 저항성을 향상시킵니다.


Ⅶ. 전체 검사 및 분류

육안 검사(100%): 균열, 패임, 버, 코팅 벗겨짐.

치수 검사: 총 길이, 육각형 너비, 두께, 나사산 외경.

기계적 부분 점검: 인장 강도, 항복 강도, 경도, 토크 테스트.

광학선별기: 결함부품을 자동으로 선별하여 제거합니다.

Ⅷ. 수소 릴리프 베이킹(아연도금 고강도 볼트 필수)

도금 후 24시간 이내에 200~230°C에서 2~4시간 동안 구워 수소 취성을 제거하고 응력으로 인한 파손을 방지합니다.


Ⅸ. 포장 및 보관

사양 및 등급별로 포장되어 있습니다. 라벨(사양, 강도, 재료, 배치 번호)이 표시되어 있습니다. 방습 포장; 창고 및 배송.


관련 뉴스
X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다. 개인 정보 보호 정책